时间:2026-10-06 访问量:471
在制造业产品开发流程中,当工业设计师完成外观造型、结构工程师输出3D数据之后,从数字模型到物理样件之间,往往还差一道关键工序——将整件3D模型拆解为可独立加工的零件,并规划每个零件的加工方位、装夹方式与刀路策略。这道工序,就是CNC手板拆图。

简单来说,CNC手板拆图是将一个完整的产品3D装配体,按照加工可行性与后处理装配需求,拆分为多个独立加工单元的过程。它不仅仅是“把模型切开”,而是需要综合考虑材料特性、机床行程、刀具库配置、装夹基准、表面处理预留量、装配公差等一系列工程约束。
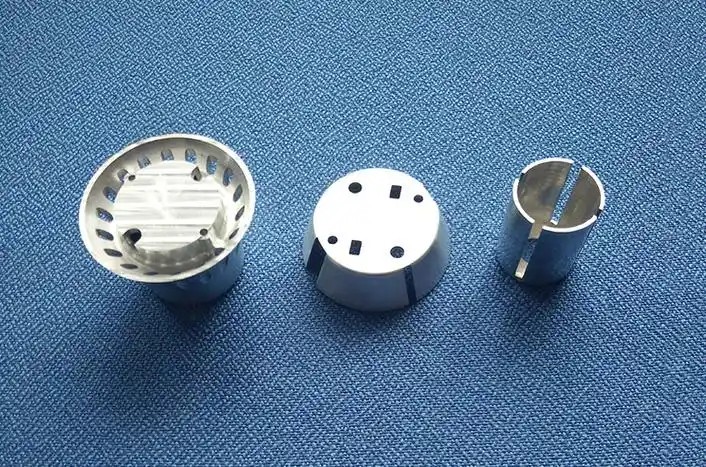
举一个直观的例子:一个带内部卡扣和螺丝柱的封闭壳体,如果直接整体加工,内部的倒扣结构刀具根本伸不进去。拆图工程师会根据分型面将该壳体一分为二,分别加工上下盖,再通过定位销或螺丝组装还原。拆图的质量,直接决定了手板能否顺利加工出来、装配是否顺畅、外观是否达标。
第一,突破加工可达性限制。 三轴CNC机床的刀具只能沿Z轴方向进给,对于侧壁深腔、内部倒扣、交叉孔等特征,不拆图就无法加工。通过合理拆分,可以将原本“够不着”的特征暴露出来,使每个加工面都处于刀具可达范围内。
第二,降低加工难度与成本。 一个复杂零件整体加工可能需要五轴联动或多次翻面装夹,拆成几个简单零件后,用三轴机床配合标准夹具即可完成,加工时间缩短,废品率降低,综合成本反而更优。尤其对于中小批量手板,拆图带来的降本效果非常显著。
第三,便于表面处理与装配验证。 拆图时可以预留粘接面、定位结构,方便后续打磨、喷油、电镀等表面工艺的独立操作。同时,拆分件在装配过程中可以验证公差配合、结构干涉等实际问题,相当于提前做了一次小型DFM验证。
第四,提升修改迭代效率。 产品开发阶段经常需要局部调整,拆图后如果某个特征需要修改,只需重新加工对应单件,而不必报废整个手板,节省时间和材料。
尽管拆图优势明显,但它并非万能,也有需要客观认识的局限:
一是装配误差累积。 每多拆一个零件,就多一组配合面,多一份累积公差。如果拆图时定位结构设计不合理或加工精度不够,最终组装出来的手板可能出现错位、段差、缝隙过大等问题,影响外观评判。
二是结构强度削弱。 拆分后通过胶水粘接或螺丝连接的区域,其强度通常低于一体成型结构。对于需要做跌落测试、承重测试的功能手板,拆图方案可能需要额外加强,甚至不适合拆图。
三是外观面处理难度增加。 分型线、粘接线如果落在外观面上,后期打磨抛光的工作量会增大,且存在色差风险。拆图工程师需要尽量将接缝安排在不显眼位置或非外观面。
四是对工程师经验依赖度高。 拆图不是纯软件操作,需要同时理解加工工艺、材料特性和装配逻辑。经验不足的拆图方案,可能导致多次返工,反而拖慢交期。
并非所有CNC手板都需要拆图。以下几种情况通常需要拆图处理:模型存在封闭内腔或倒扣结构;零件尺寸超出机床行程;局部特征精度要求高,整体加工难以保证;需要验证多零件装配关系;材料利用率低,拆分后可用更小料坯加工。
而以下情况可以整体加工:形状简单、无倒扣的板类或块类零件;尺寸在机床行程内且刀具可达所有特征;对外观完整性要求极高、不允许有接缝的零件。
一个规范的拆图流程通常包括以下步骤:分析3D模型与装配关系→确定分型面与拆分方案→设计定位与连接结构→评估加工可行性与刀具可达性→输出拆分后的独立3D文件与装配示意→与编程和操机人员确认装夹方案。
对于需求方而言,选择拆图服务时建议重点考察三点:一是对方是否具备实际加工经验,纯软件拆图容易脱离工艺实际;二是是否提供拆图后的装配验证或装配指导;三是沟通中能否清晰说明每个拆分决策的理由,而非“能拆就行”。
总结来说,CNC手板拆图是连接设计与制造的关键桥梁。好的拆图方案让加工更顺、装配更准、迭代更快;而不合理的拆图则可能引入新问题。理解其优势与边界,根据产品实际需求做出判断,才能让手板制作真正服务于产品开发目标。
上一篇:深圳手板厂有哪些品牌
下一篇:东莞手板模型厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。