时间:2026-10-07 访问量:383
在制造业转型升级的浪潮中,产品研发阶段的验证手段直接决定了上市周期与开模风险。对于硬件创业者、结构工程师或采购负责人而言,当图纸上的3D数据需要变成实物进行装配测试、外观评审或功能验证时,寻找一家可靠的东莞手板模型厂往往是绕不开的第一站。东莞作为全球制造业配套最密集的区域之一,手板模型产业在这里形成了从CNC加工、真空复模到小批量快速铸造的完整生态。但面对市场上参差不齐的报价和交期承诺,如何穿透营销话术看清真实能力?以下从技术顾问视角,拆解东莞手板模型厂的核心优势、客观局限以及决策路径。

东莞手板模型厂的核心竞争力并非单一工艺的突破,而是供应链高度协同带来的综合效率。具体表现在三个层面:
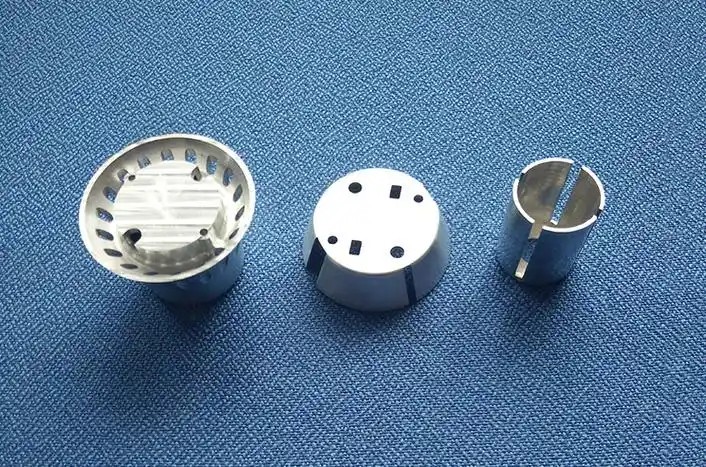
第一,工艺矩阵完整,一站式解决复合需求。 一个中等复杂度的电子产品外壳手板,往往需要同时用到CNC加工(主体结构)、真空复模(软胶按键)和表面处理(喷涂、丝印、电镀)。在东莞,这些工序大多可在半小时车程半径内完成外协流转,无需跨市甚至跨省协调。例如长安、虎门一带的手板厂,周边配套有专业的打磨抛光作坊、氧化厂和镭雕门店,这种“前店后厂”的生态极大压缩了中转等待时间。
第二,工程师红利与经验数据库。 东莞手板行业的技师群体普遍拥有十年以上的操机经验,对ABS、PC、PMMA、铝合金、不锈钢等材料的切削参数了如指掌。面对薄壁件(如0.8mm厚度的手机中框)或深腔结构(如医疗设备外壳),他们能通过调整刀具路径和装夹方式,将变形量控制在0.05mm以内。这种“隐性知识”很难被内陆新厂快速复制。
第三,响应速度以小时为单位。 对于急单,东莞手板模型厂通常能做到24小时内出首件。若上午确认图纸,下午即可安排CNC粗加工;若选择真空复模,硅胶模具的制作周期可压缩至6-8小时。这种节奏对于赶展会样品或投资人路演的团队而言,几乎是刚需。
尽管优势显著,但作为技术顾问,我必须客观指出其局限性,避免客户产生不切实际的预期。
CNC手板的材料性能不等于注塑件。 CNC加工是减材制造,其力学性能存在各向异性——即沿着板材轧制方向和垂直方向的强度差异。对于受力结构件(如卡扣、铰链),CNC手板可能装配时完好,但跌落测试中会沿层间剥离。若产品最终要承受长期疲劳载荷,必须通过后续的小批量注塑来验证。
其次,表面处理效果存在“买家秀与卖家秀”差距。 东莞手板厂提供的喷涂、电镀服务多依赖人工经验,同一批次的色差控制(尤其是高光金属漆和哑光橡胶漆)可能达到ΔE>1.5,远高于量产注塑件的ΔE<0.8标准。若产品定义对颜色一致性要求极高(如品牌旗舰机配色),手板阶段只能作为造型参考,不能作为签样依据。
第三,价格分层严重,低价陷阱需警惕。 市场上报价从几百元到上万元不等。低于市场均价30%的报价,通常意味着:使用回收料(二次回炉的ABS板)、省略粗精加工分序(直接一刀切导致振纹)、或表面处理外包给无资质小作坊。这类手板往往在装配时才发现孔位偏移或螺丝柱开裂,反而延误工期。
第四,小批量复模的寿命天花板。 真空复模的硅胶模具寿命通常在20-50模之间。超过此数量后,模具磨损会导致产品飞边增厚、尺寸胀大。若计划试产100件以上,直接开简易钢模(铝合金模)或联系注塑厂做小批量注塑更为经济。
基于上述分析,我建议按以下四步进行筛选与执行:
第一步:按需求匹配工艺路线。 若仅需1-5件外观验证,优先选CNC+手工打磨;若需10-50件功能测试,选真空复模;若需100件以上且材料与量产一致,直接选小批量注塑(铝合金模具)。切勿用CNC手板代替注塑件做长期可靠性测试。
第二步:用“三问法”筛选供应商。 一问设备清单:是否有五轴加工中心?三轴机做复杂曲面需多次装夹,精度损失大。二问检测手段:是否配备二次元影像仪或三坐标测量机?仅凭卡尺的手板厂无法出具权威尺寸报告。三问后处理能力:喷涂是自有产线还是外发?自有产线通常色差控制更稳定。
第三步:报价单的隐藏项审计。 要求供应商分项列出:材料费、CNC工时费、表面处理费、运费及税费。特别关注“编程费”是否单列——有些厂报价低,但后续以“复杂曲面需额外编程”为由加价。
第四步:首件确认与验收标准。 收到手板后,先用红丹粉或蓝油检查装配干涉区,再测量关键配合尺寸(如螺丝柱内径、卡扣间隙)。外观面需在D65标准光源下与色板对比。若发现问题,立即要求返修——东莞手板厂的返修响应通常比外地快2-3天。
总结建议: 对于初创团队,优先选择位于长安、大岭山一带的中型手板厂(员工20-50人),这类企业既有标准化流程,又愿意接小单快反。对于大型企业研发中心,可直接对接松山湖附近具备五轴加工和三次元检测能力的高端手板服务商。记住:手板的核心价值在于快速暴露设计缺陷,而非追求完美外观。把省下的时间用于迭代优化,才是东莞供应链的真正红利。
上一篇:cnc手板拆图
下一篇:洪梅3d手板模型打印厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。