时间:2026-10-16 访问量:403
在制造业密集的珠三角,东莞的手板模型行业起步早、配套全,但“哪个手板厂好”并没有统一答案。不同规模、不同工艺路线、不同服务模式的工厂,适合的客户类型差别很大。下面从几个关键维度拆解,帮你建立一套自己的判断标准。
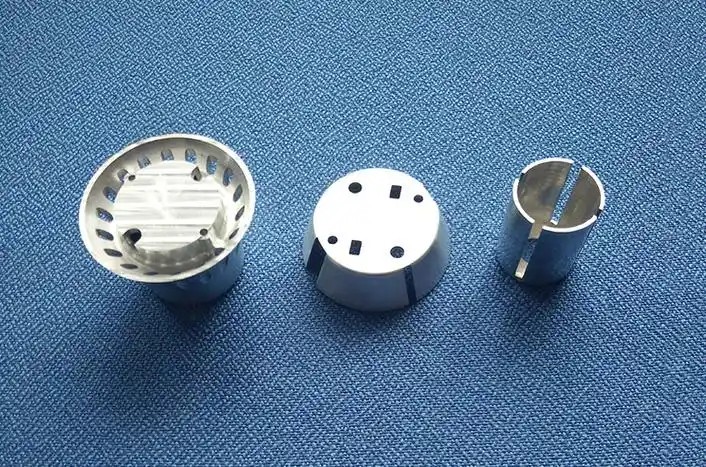
手板厂的服务范围差异极大。有的只做SLA激光快速成型,有的擅长CNC精密加工,有的专攻小批量复模,还有的能同时覆盖3D打印、钣金、硅胶复模和表面处理。如果你需要的是外观验证件,重点看SLA和表面打磨喷涂能力;如果是结构功能测试件,CNC的精度和材料选择更关键;如果是小批量试产,则要考察复模和真空注型能力。脱离具体需求去问“哪家好”,很容易被销售话术带偏。
产业链配套完整。 东莞及周边聚集了刀具、材料、表面处理、检测设备等上游资源,手板厂采购周期短,紧急订单响应快。很多工厂能做到24小时出样,48小时交付,这是内地很多城市难以比拟的。
工艺组合灵活。 成熟的手板厂通常不是只做一种工艺,而是根据零件特征切换CNC、SLA、SLS、FDM或复模。比如一个产品外壳,外观件用SLA保证表面质量,内部结构件用CNC保证装配精度,这种混合方案在东莞很常见。
成本梯度明显。 从家庭作坊式小厂到数百人的中型工厂都有,报价从几百元到几万元不等。小厂适合打样验证,中大厂适合有保密要求、需要开票和流程规范的项目。选择空间大,但也意味着质量参差不齐。
工程师经验丰富。 不少东莞手板厂的编程和操机人员有十年以上经验,对薄壁件变形、深腔加工、透明件抛光等难点有成熟对策。这一点在复杂曲面和精密装配件上体现得尤为明显。
报价不透明。 同一套图纸,不同工厂报价可能差两三倍。低价背后可能是简化工艺、减少检测环节,或者用回收料。高价也不一定对应高品质,需要看报价单是否列明材料品牌、加工工序和检测标准。
交期承诺注水。 很多工厂销售口头承诺“3天交货”,但实际排产要等5到7天。紧急订单加急费怎么算、延误怎么赔偿,合同里往往没有明确条款。
表面处理是短板。 东莞手板厂的强项在成型和机加工,但高要求的表面处理(如镜面抛光、精细纹理、特殊电镀)依赖外协,品质和交期受外协厂制约。透明件、高光件的一次成功率并不稳定。
工程能力不均衡。 小厂往往只负责“按图加工”,不会主动做可制造性分析。如果图纸本身有壁厚不均、拔模斜度不足等问题,他们可能直接加工,导致成品装配失败。中大厂通常有DFM反馈机制,但收费也更高。
知识产权风险。 小厂缺乏保密体系,图纸和实物管理松散。对于有专利或商业机密的产品,不建议选择没有保密协议和物理隔离措施的小作坊。
第一步:按需求分类建短名单。 把候选工厂分为三类:快速验证型(24-48小时、价格低、适合外观确认)、精密功能型(CNC为主、有检测设备、适合装配测试)、小批量复模型(有真空注型和硅胶模能力)。每类选2-3家。
第二步:用同一套图纸询价。 不要只问总价,要求对方列出材料、加工方式、后处理工序、检测项目和交期。对比时重点看工艺路线是否合理,而不是只看数字。
第三步:考察工程反馈能力。 发图纸后,看对方是否主动提出壁厚、公差、分型面或装配干涉问题。能给出具体改进建议的工厂,通常比只回“能做”的工厂更可靠。
第四步:小单试产。 先做一个零件或一套小件,验证精度、表面和交期。试产合格再谈批量合作。不要一上来就下大单。
第五步:确认保密和售后条款。 签保密协议,明确废料和模具的处理方式。约定如果尺寸超差或装配失败,是返修还是重做,费用谁承担。
外观验证、展会样机: 优先选SLA+打磨喷涂能力强的厂,重点看表面质量和颜色一致性。可以接受精度略低,但外观必须过关。
结构装配、功能测试: 优先选CNC设备多、有三次元检测的厂。材料上选ABS、PC、POM或铝合金,要求提供关键尺寸检测报告。
小批量试产(50-500件): 选有硅胶复模和真空注型线的厂,关注模具寿命和批次一致性。不要用CNC单件加工去替代复模,成本会失控。
高保密项目: 选有独立车间、门禁和图纸管理系统的中型以上工厂,小作坊即使便宜也不建议。
紧急订单: 确认对方是自有产能还是外发。自有产能的工厂加急更可控,外发厂的交期你无法直接管理。
东莞手板厂的整体水平在全国靠前,但个体差异极大。选厂的核心逻辑是:先明确自己的需求类型和优先级(交期、精度、外观、保密、成本),再用同一套图纸去验证对方的工程能力、报价透明度和试产质量。不要迷信规模,也不要只看低价。一个能主动指出你图纸问题、报价单清晰、试产件一次合格的工厂,远比一个只会说“没问题”的销售更值得合作。按照上面的步骤走一遍,你基本能在两周内锁定2-3家靠谱的长期供应商。
上一篇:张浦cnc手板模型价格
下一篇:精密塑料件cnc手板

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。