时间:2026-10-21 访问量:572
在快速成型与小批量制造领域,CNC手板(即数控加工手板)因精度高、表面质量好、材料选择范围广而成为产品开发验证阶段的重要工艺。许多客户在询价或技术沟通时,最常问的问题之一就是“CNC手板常用哪些材料?该怎么选?”本文从工程实践角度出发,对常用材料做系统梳理,既讲优势,也点明局限,最后给出可落地的选择建议与流程总结。

ABS是CNC手板中使用频率最高的工程塑料之一。它的优势在于加工性能稳定、切削不易崩边、尺寸精度容易控制,同时可通过打磨、喷漆获得较好的外观效果,适合做外观验证件和结构装配验证件。材料成本与加工成本相对均衡,交期快,适合大多数消费电子、家用电器类手板。其局限性在于耐热性一般,长期使用温度通常在70℃~80℃左右,高强度结构件或高温环境件不建议选用;此外ABS本身刚性中等,薄壁长条形零件在加工中易变形,需要依靠工艺装夹和余量控制来弥补。综合来看,ABS适合对外观和装配精度有要求、但受力与耐温要求不高的场景。
PC的优势非常突出:抗冲击强度高、刚性好、耐温范围优于ABS(长期使用可达100℃以上),并且可加工成透明件,广泛用于透明罩、灯罩、观察窗以及需要承受一定载荷的结构件。其局限性同样明显:材料内应力大,加工后容易开裂,尤其是厚壁件和带尖角的零件,通常需要去应力处理;切削时对刀具磨损较大,加工成本高于ABS;透明件对表面抛光和后续处理要求高,稍有瑕疵就会影响透光效果。因此PC适合强度、耐温或透明度有明确要求的场合,但需要在结构设计和加工工艺上预留余量。
PMMA以优异的光学透明性和表面光泽著称,透光率可达92%左右,加工后经抛光可获得接近注塑件的外观效果,常用于显示面板、透明外壳、导光件等对外观要求极高的手板。其局限是脆性较大,抗冲击性能远不及PC,受冲击易开裂;耐温性一般,且加工中若切削参数不当容易出现应力发白或崩边。选择PMMA时应优先评估零件是否承受冲击、是否需要二次装配受力,若两者兼有,通常建议改用PC或做结构优化。
POM刚性好、耐磨、自润滑、尺寸稳定性优秀,是齿轮、滑块、传动件、精密结构件的常用材料,加工出的零件配合精度高,适合功能验证。其局限在于表面能低,喷漆、粘接等后处理附着力差,因此不适合做外观件;同时POM耐强酸强碱能力有限,且加工时若排屑不畅容易因摩擦生热导致局部变形。总体而言,POM适合“重功能、轻外观”的精密结构件。
尼龙韧性好、耐疲劳、耐磨,适合卡扣、连接件、耐冲击外壳等需要一定弹性和抗冲击的零件。其局限是吸湿性较强,尺寸会随环境湿度变化,精密配合件需谨慎评估;切削时易产生毛边,后处理工作量较大。尼龙适合对韧性要求高于尺寸绝对稳定性的场景。
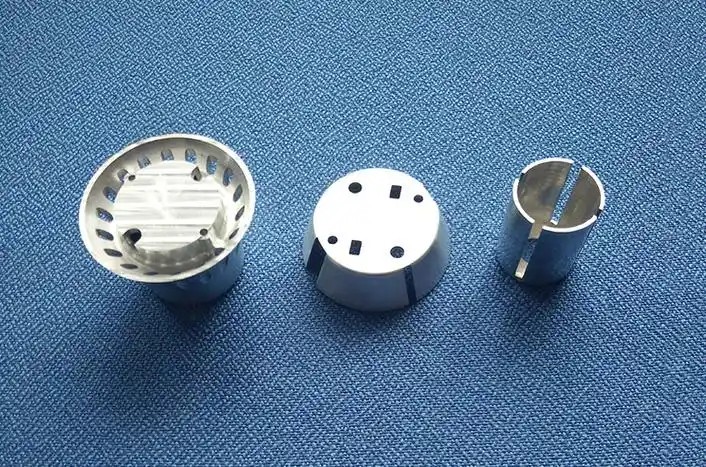
铝合金在CNC手板中应用极广,6061综合性能均衡、加工性好、成本适中,适合大多数结构件与外观件;7075强度更高,适合受力较大的功能件。铝合金的优势是强度高、耐温好、可做阳极氧化等表面处理,外观质感接近量产金属件,适合散热结构、金属外壳、承力支架等。局限在于密度大、重量高于塑料件;加工成本与后处理成本较高;薄壁件加工易变形,对工艺要求高。选择时需权衡重量、成本与强度需求。
除上述材料外,PEEK适合高温、高耐磨、耐化学腐蚀的苛刻工况,但材料与加工成本高;PTFE(特氟龙)摩擦系数极低,适合滑动密封件,但刚性差、易蠕变;黄铜、不锈钢多用于特殊导电、耐腐蚀或高刚性场合,加工成本更高。工程上应根据实际工况做取舍,而非一味追求“性能最好”。
材料选择的核心逻辑是“先定用途,再定性能,最后定成本”。建议按以下流程决策:第一步明确零件的使用场景——是外观验证、装配验证还是功能测试;第二步列出关键性能约束——强度、耐温、透明、耐磨、尺寸稳定性等;第三步结合后处理需求(喷漆、阳极氧化、抛光)筛选候选材料;第四步做成本与交期评估,必要时与加工方沟通结构可制造性,避免因材料特性导致变形或开裂。总体原则是:外观件优先ABS、PMMA,透明高强件选PC,精密传动选POM,韧性件选尼龙,金属结构件选6061/7075铝合金,特殊工况再考虑PEEK等高性能材料。材料没有绝对优劣,只有与需求匹配与否,提前与技术人员充分沟通,往往比事后返工更省成本。
上一篇:丽水手板cnc加工厂哪里有
下一篇:深圳公明手板厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。